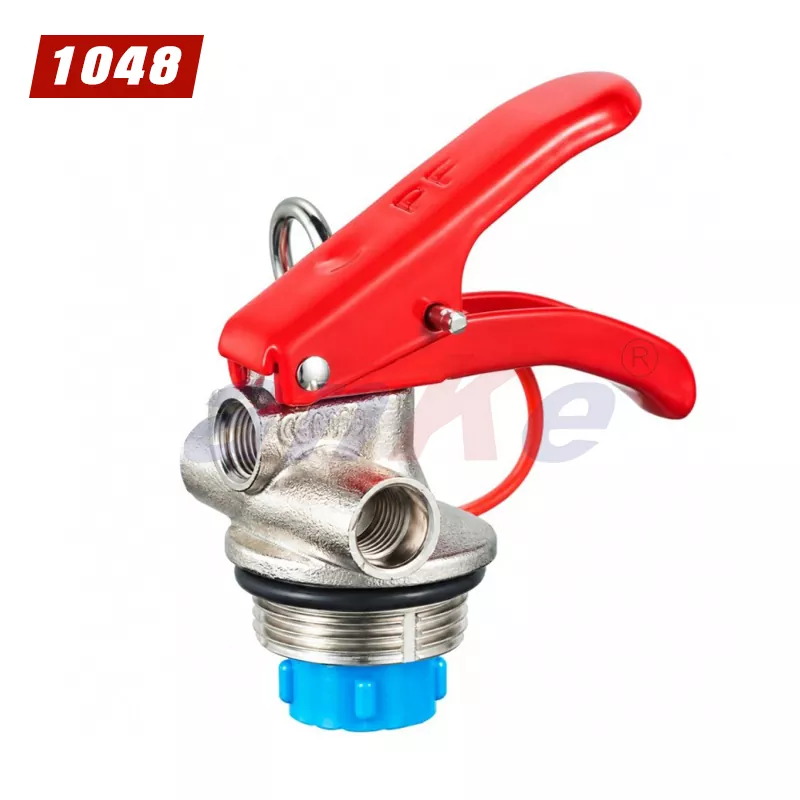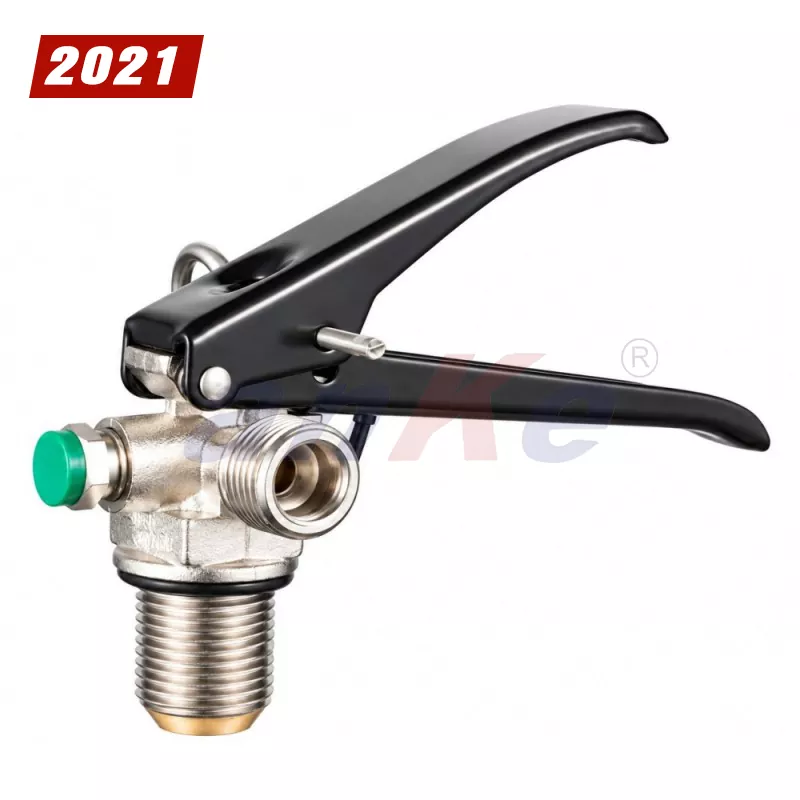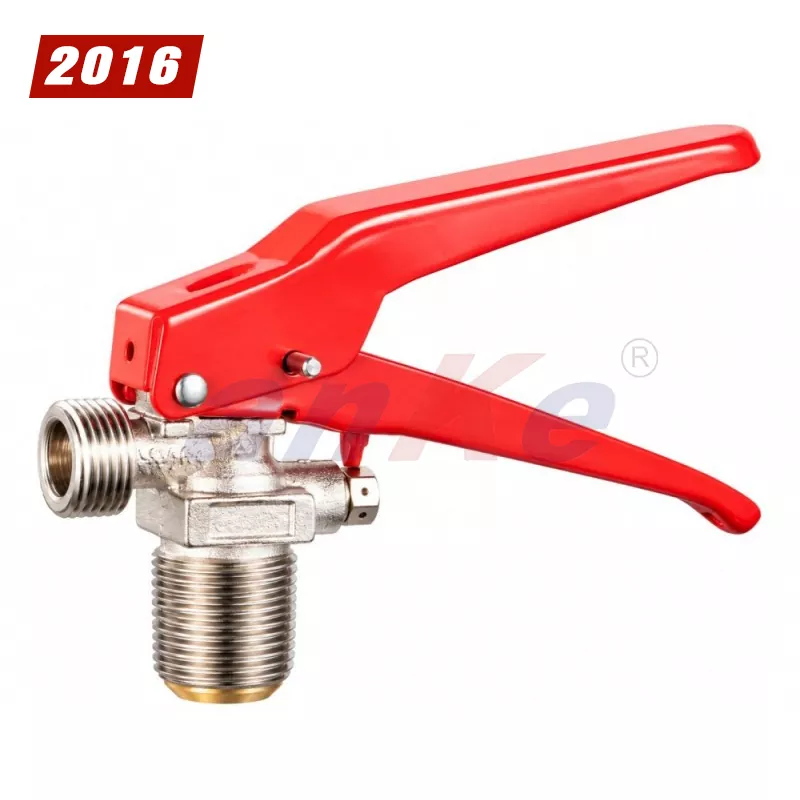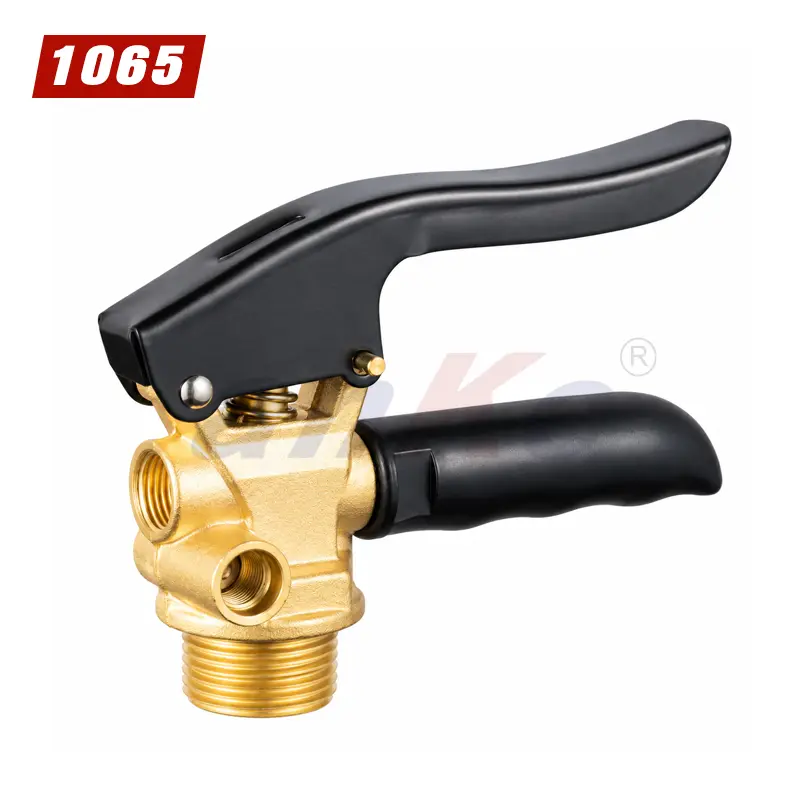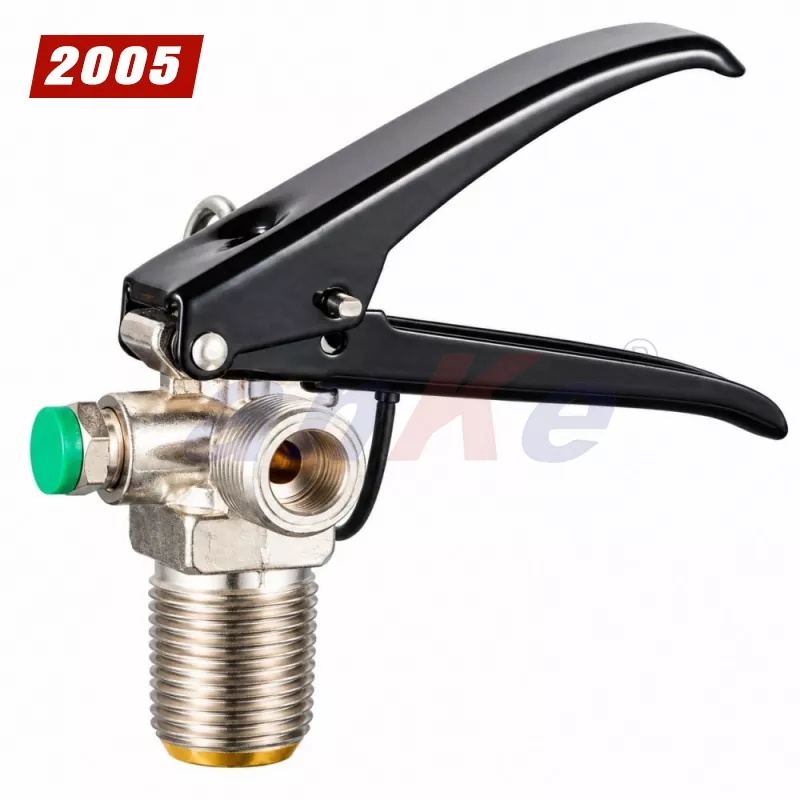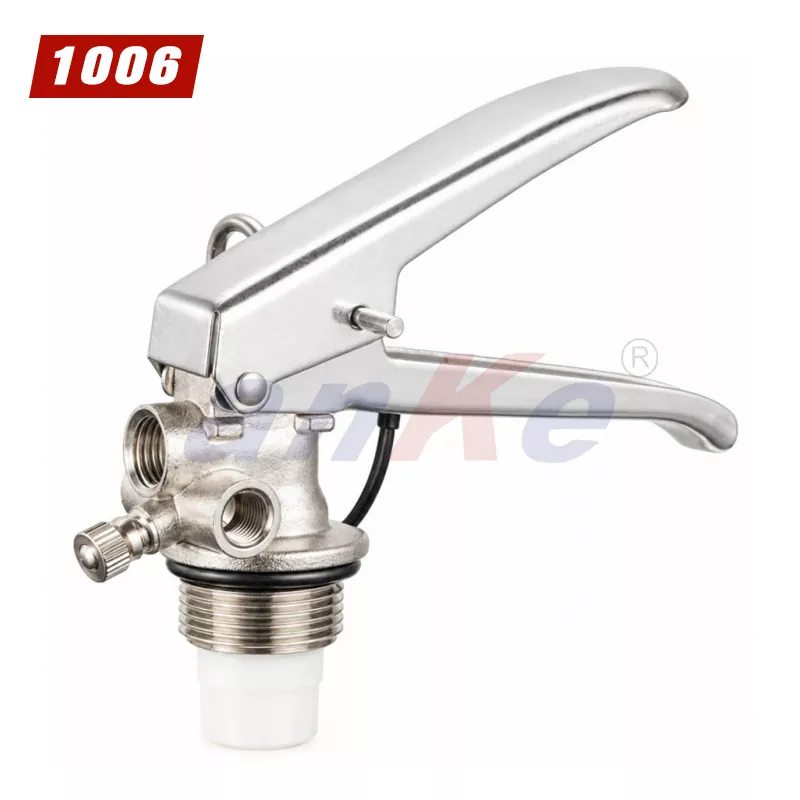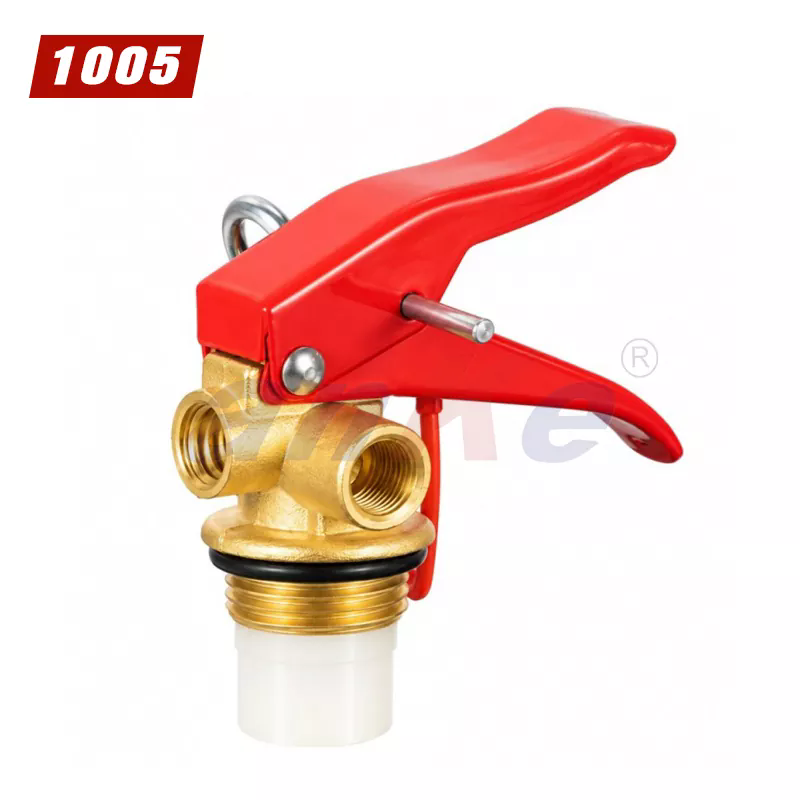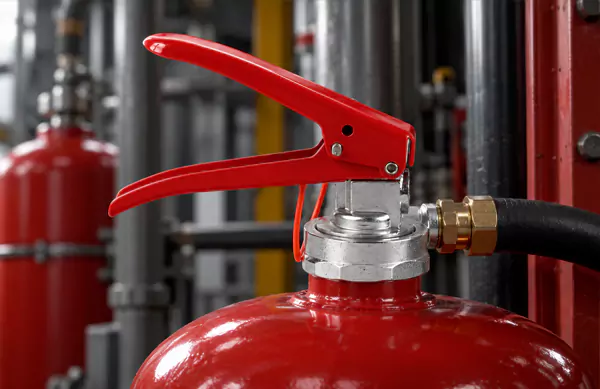
Gaśnica proszkowa to naczynie ciśnieniowe z zaworem u góry, wężem na wylocie i mechanizmem zabezpieczającym, który musi zadziałać po latach przechowywania. Zawór to element łączący naczynie, wąż, manometr i dźwignię sterującą. Jeżeli którekolwiek z tych połączeń jest nieprawidłowe, gaśnica może przeciekać, nie wyładować się lub nie utrzymać ciśnienia podczas rzeczywistego zdarzenia. Dla producenta montującego gaśnice szczegóły podłączenia zaworu nie są formalnością zakupową. To wymagania dotyczące wymiarów i szczelności decydują o tym, czy gotowa jednostka przejdzie próbę ciśnieniową i próbę rozładowania.
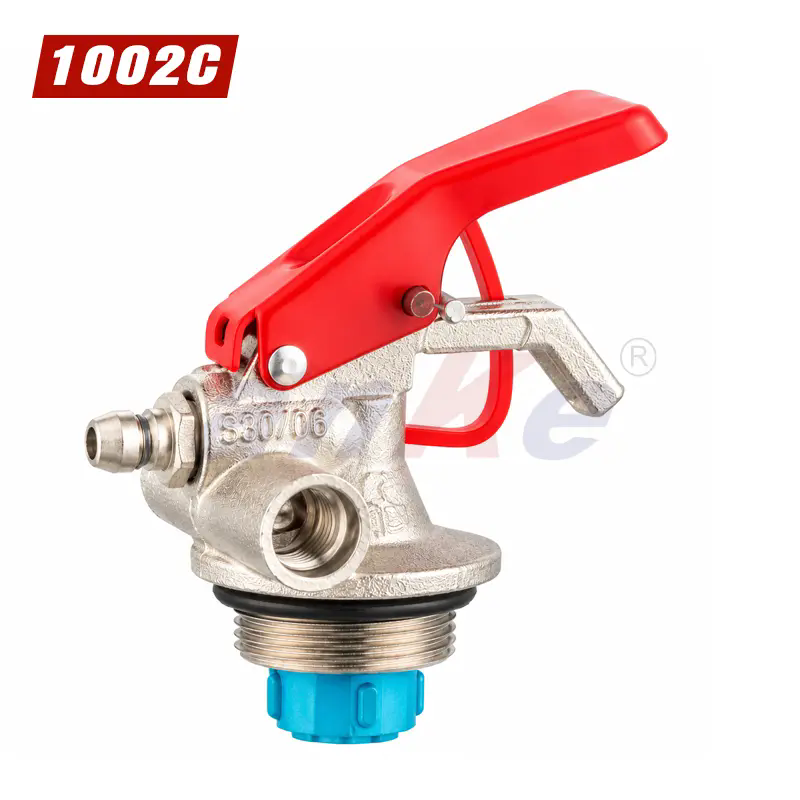
Ten przewodnik został napisany dla zespołów zaopatrzenia i jakości, które pozyskują produktyZawory do gaśnic proszkowych. Określa szczegóły połączeń, które należy sprawdzić przed przyjęciem zaworu do produkcji: gwint cylindra, złącze uszczelniające, połączenie węża i dyszy, przyłącze manometru, specyfikację momentu obrotowego i dokumentację partii. W każdej sekcji wyjaśniono, co należy sprawdzić, dlaczego kontrola jest istotna i jakie dowody powinien przedstawić dostawca zaworu. Treść jest zorganizowana wokół sekwencji weryfikacji, którą powinien przestrzegać producent, i obejmuje parametry produktu oraz zapisy testów, które powinien dostarczyć niezawodny dostawca. Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. produkuje zawory do gaśnic proszkowych do montażu gaśnic, a poniższe wytyczne odzwierciedlają kontrole połączeń przeprowadzane przez nas przed wysyłką.
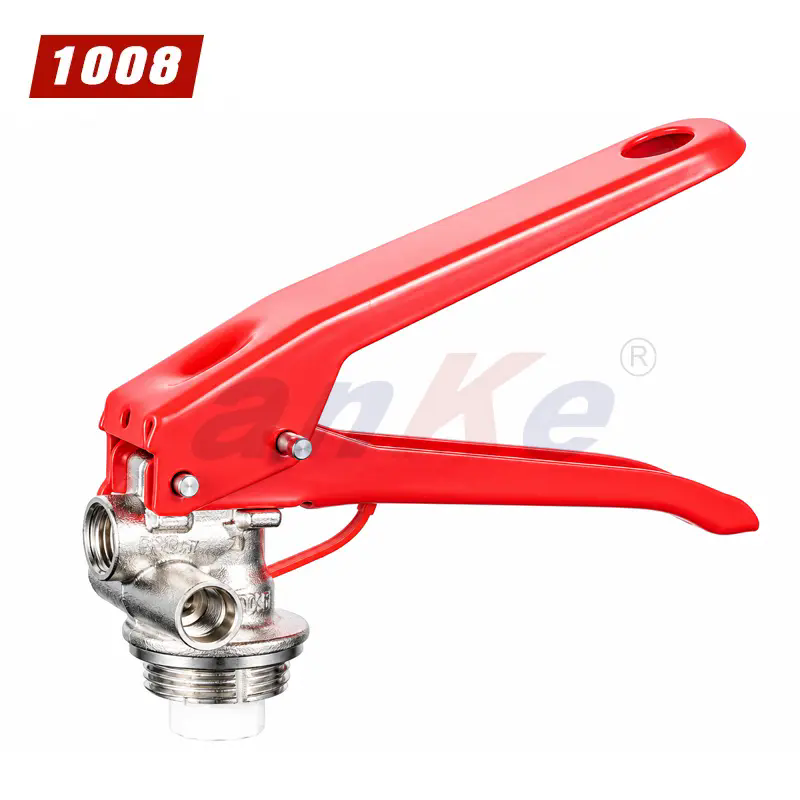
Pierwszym połączeniem, które należy sprawdzić, jest gwint łączący zawór z butlą gaśnicy. Gwint ten stanowi główne złącze konstrukcyjne i uszczelniające i musi dokładnie pasować do szyjki cylindra. Weryfikację rozpoczyna się od standardu gwintu. W zaworach gaśnic proszkowych powszechnie stosuje się gwinty metryczne, takie jak M30x1,5, M24x1,5, lub gwinty calowe, takie jak G1/2, w zależności od normy regionalnej i konstrukcji butli. Kształt gwintu, skok i klasę tolerancji należy sprawdzić na podstawie rysunku cylindra, a nie ogólnej wartości katalogowej. Zawór o prawidłowej średnicy nominalnej, ale o niewłaściwym skoku zacznie się łączyć, a następnie zacinać, a zawór o niewłaściwej klasie tolerancji może sprawiać wrażenie luźnego lub może nie być uszczelniany nawet po całkowitym dokręceniu.
Poniższa tabela zawiera listę parametrów połączeń, które należy zmierzyć i zapisać dla każdej partii zaworu.
| Parametr | Co zweryfikować | Typowa specyfikacja | Metoda weryfikacji |
| Standard gwintu | Metryczne lub calowe, forma gwintu | M30x1,5, M24x1,5, G1/2 lub na rysunek cylindra | Wskaźnik gwintu i porównanie rysunków |
| Skok gwintu | Odległość między nitkami | 1,5 mm, 1,0 mm lub według standardu | Wskaźnik wysokości i pomiar optyczny |
| Klasa tolerancji | Pasuje pomiędzy zaworem a cylindrem | 6g/6H lub na rysunek | Sprawdziany do gwintów typu Go/No Go |
| Długość gwintu | Głębokość zaangażowania | Na głębokość szyjki cylindra | Głębokościomierz i próba montażu |
| Powierzchnia gwintu | Zadziory, uszkodzenia, powłoka | Czysty, bez zadziorów, powłoka zgodna ze specyfikacją | Kontrola wzrokowa i wyczucie nici |
| Koncentryczność | Oś gwintu do osi korpusu zaworu | W promieniu 0,05 mm TIR | Czujnik zegarowy na trzpieniu |
Kontrola koncentryczności jest często pomijana, ale ma znaczenie dla powierzchni uszczelniającej. Jeśli oś gwintu nie jest wyrównana z osią korpusu zaworu, zawór będzie osadzony na cylindrze pod niewielkim kątem. Kąt może być mały, ale może powodować nierównomierne ściskanie podkładki uszczelniającej i powodować wyciek z szyjki cylindra. Nasza fabryka przy ulNingbo Kaituo Valve Co., Ltd.przed zapakowaniem zaworów sprawdzamy koncentryczność gwintu na próbce z każdej partii, a protokoły pomiarów przechowujemy wraz z dokumentacją partii.
W przypadku producenta weryfikację gwintu należy przeprowadzić przy odbiorze towaru, a nie tylko w fabryce dostawcy zaworu. Gwint prawidłowy u dostawcy może zostać uszkodzony w transporcie lub zmieszany z inną partią na magazynie. Kontrola odbiorcza powinna obejmować sprawdzenie sprawdzianu gwintu, sprawdzenie długości gwintu i próbny montaż na butli próbnej. Montaż próbny jest najbardziej bezpośrednią kontrolą, ponieważ pozwala stwierdzić, czy zawór wchodzi gładko i czy przylega do szyjki cylindra bez szczeliny. Jeżeli montaż próbny wykazuje lukę lub ciasne miejsce, partię należy poddać kwarantannie i skontaktować się z dostawcą przed użyciem zaworów w produkcji.
Powierzchnia uszczelniająca to powierzchnia, na której zawór styka się z szyjką butli, i to połączenie decyduje o tym, czy gaśnica utrzyma ciśnienie przez cały okres jej użytkowania. Uszczelnieniem jest zwykle podkładka, o-ring lub uformowana uszczelka, która jest ściśnięta pomiędzy korpusem zaworu a szyjką cylindra. Szczelność zależy od trzech czynników: płaskości powierzchni gniazda zaworu, wykończenia powierzchni szyjki cylindra oraz siły ściskającej, jaką wytwarza gwint podczas dokręcania zaworu. Jeśli powierzchnia gniazda zaworu nie jest płaska, podkładka nie będzie ściskać się równomiernie i powstanie droga wycieku. Jeśli szyjka cylindra jest chropowata lub uszkodzona, podkładka nie będzie przylegać do niej. Jeśli gwint nie wytworzy wystarczającej siły ściskającej, podkładka nie zostanie ściśnięta wystarczająco, aby zapewnić uszczelnienie.
Poniższy łańcuch awarii opisuje, w jaki sposób niewielka wada uszczelnienia staje się awarią w miejscu instalacji.
Należy zatem zweryfikować interfejs uszczelniający na trzech poziomach. Pierwszym poziomem jest sprawdzenie wymiarów powierzchni gniazda zaworu: płaskość, chropowatość powierzchni i brak zadziorów. Drugi poziom to sprawdzenie podkładki lub pierścienia typu O-ring: materiału, twardości, grubości i stopnia ściskania. Trzeci poziom to próba montażu: zawór jest dokręcany do próbki cylindra, a zespół jest poddawany próbie ciśnieniowej. Poniższa tabela podsumowuje kontrole interfejsu uszczelniającego.
| Sprawdzać | Co zweryfikować | Kryterium akceptacji |
| Płaskość powierzchni siedzenia | Brak wklęsłości, wypukłości i pochylenia | W promieniu 0,05 mm na całej powierzchni |
| Chropowatość powierzchni | Wykończenie powierzchni uszczelniającej | Ra 1,6 µm lub lepszy |
| Zadziory i uszkodzenia | Żadnych zadziorów, nacięć i zadrapań | Kontrola wzrokowa przy 3-krotnym powiększeniu |
| Materiał podkładki | Materiał i twardość | Według rysunku, NBR lub EPDM zgodnie ze specyfikacją |
| Grubość podkładki | Dodatek kompresyjny | Według rysunku, w granicach tolerancji |
| Test szczelności montażu | Utrzymanie ciśnienia po dokręceniu | Brak wycieków przy określonym ciśnieniu próbnym |
Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. sprawdza powierzchnię uszczelniającą i podkładkę w każdej partii zaworu gaśnicy proszkowej, a także przeprowadzamy próbę szczelności zespołu na podstawie próbki. Wyniki testów są rejestrowane i przechowywane. Dla producenta interfejs uszczelniający to połączenie, które najbardziej bezpośrednio wpływa na test utrzymania ciśnienia. Jeśli zawór pomyślnie przejdzie kontrolę wymiarową, ale nie przejdzie pomyślnie testu szczelności montażu, przyczyną prawie zawsze jest powierzchnia gniazda lub podkładka i przed kontynuowaniem montażu należy sprawdzić partię.
Złącze węża i dyszy to strona wylotowa zaworu, która określa, czy gaśnica może dostarczyć proszek z wymaganą szybkością. Złącze obejmuje gwint wylotowy zaworu, złączkę węża, sam wąż i dyszę. Weryfikacja powinna obejmować dopasowanie gwintu, bezpieczeństwo złącza węża, ciśnienie znamionowe węża i rozmiar otworu dyszy. Pierwszą kontrolą jest dopasowanie gwintu: gwint wylotu zaworu musi pasować do gwintu złącza węża, a złącze musi całkowicie się zazębić, bez krzyżowania gwintu. Drugim elementem sprawdzającym jest bezpieczeństwo złącza węża: złączka musi być zaciśnięta lub zaciśnięta na wężu, tak aby nie mogła się oderwać pod ciśnieniem. Trzecią kwestią jest sprawdzenie ciśnienia węża: wąż musi być przystosowany do ciśnienia roboczego gaśnicy i ciśnienia próbnego. Czwartą kwestią jest sprawdzenie rozmiaru otworu dyszy: otwór musi odpowiadać wydajności określonej dla klasy gaśnicy.
Poniższa tabela zawiera parametry połączeń węża i dyszy, które należy sprawdzić.
| Parametr | Co zweryfikować | Typowa specyfikacja |
| Gwint wylotowy | Standard i rozmiar gwintu | M16x1,5, G1/2 lub według rysunku |
| Zaangażowanie sprzęgła | Pełne zaangażowanie gwintu, bez gwintu krzyżowego | Dokręcanie ręczne plus określone zwoje |
| Wartość ciśnienia węża | Ciśnienie robocze i rozrywające | Powyżej ciśnienia próbnego gaśnicy |
| Odłączenie sprzęgła | Zabezpieczenie złącza na wężu | Brak ruchu przy określonej sile uciągu |
| Otwór dyszy | Średnica i szybkość rozładowania | Według klasy i normy gaśnicy |
| Elastyczność węża | Promień zgięcia i odporność na załamania | Według wymagań aplikacji |
Złącze węża i dyszy jest często testowane w ramach testu wyładowania gaśnicy, ale szczegóły połączenia należy również sprawdzić przy odbiorze towaru. Złącze węża, które nie jest całkowicie połączone, może przejść próbę ciśnienia statycznego, ale rozdzielić się podczas opróżniania, gdy przepływ i ruch węża powodują dodatkowe obciążenia. Zbyt duży otwór dyszy skróci czas wypływu i może zmniejszyć zasięg wypływu. Zbyt mały otwór dyszy wydłuży czas wypływu i może nie dostarczyć wystarczającej ilości proszku do ugaszenia pożaru. Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. dostarcza zawory do gaśnic proszkowych z gwintami wylotowymi i złączkami pasującymi do specyfikacji węża klienta, a dla każdej partii dostarczamy dane dotyczące gwintów i złączy.
W przypadku producenta połączenie węża i dyszy powinno zostać sprawdzone za pomocą próby rozciągania i próby przepływu. Próba rozciągania potwierdza, że sprzęgło nie rozdzieli się pod określonym obciążeniem. Test przepływu potwierdza, że otwór dyszy zapewnia wymagany przepływ. Obydwa badania należy wykonać na próbce z każdej partii, a wyniki należy zapisać. Jeżeli gwint wylotowy zaworu jest prawidłowy, ale złączka węża pochodzi od innego dostawcy, obydwa elementy mogą nie zostać prawidłowo zazębione. Producent powinien potwierdzić, że gwint wylotowy zaworu i gwint złącza węża odpowiadają tej samej normie i tej samej klasie tolerancji.
Złącze manometru i złącza akcesoriów to mniejsze interfejsy na zaworze, ale są równie ważne dla niezawodności gaśnicy. W porcie manometru znajduje się manometr, który musi przylegać do trzpienia manometru i nie powodować wycieków. Połączenia akcesoriów mogą obejmować kołek zabezpieczający, plombę antysabotażową, uchwyt do przenoszenia i wspornik montażowy. Każde połączenie ma inną funkcję i inną metodę weryfikacji. Przyłącze miernika jest połączeniem gwintowym lub wciskowym i należy je sprawdzić pod kątem dopasowania gwintu, integralności uszczelnienia i orientacji miernika. Należy sprawdzić sworzeń zabezpieczający i uszczelkę sabotażową pod kątem dopasowania i prawidłowego działania. Klamkę i wspornik należy sprawdzić pod kątem bezpieczeństwa konstrukcyjnego.
Poniższa lista kontrolna obejmuje przyłącze miernika i połączenia akcesoriów, które należy sprawdzić przed montażem.
Przyłącze manometru jest połączeniem, które najczęściej powoduje powolny wyciek po montażu. Wyciek może być na tyle mały, że przejdzie wstępną próbę ciśnieniową, ale może spowodować opróżnienie gaśnicy w ciągu miesięcy. Dlatego też należy sprawdzić uszczelkę przyłącza manometru na każdym zaworze i dokręcić manometr określonym momentem obrotowym. Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. sprawdza gwint przyłącza manometru i uszczelkę w każdej partii zaworu gaśnicy proszkowej, a specyfikację otworu manometru dostarczamy wraz z dokumentacją zaworu. Celem jest zapewnienie, aby połączenie manometru było równie niezawodne, jak połączenie głównego cylindra.
W przypadku producenta podłączenie akcesoriów powinno zostać sprawdzone podczas próby montażu. Należy zamontować miernik, włożyć agrafkę i uruchomić klamkę. Jeżeli którekolwiek z tych działań sprawia wrażenie ciasnego, luźnego lub źle ustawionego, zawór należy sprawdzić przed napełnieniem gaśnicy. Zawór, który pomyślnie przeszedł próbę ciśnieniową, ale ma zapinający się sworzeń zabezpieczający, to zawór, który może ulec awarii w momencie użytkowania.
Kontrola momentu obrotowego i montażu to ostateczne szczegóły połączenia, które zapobiegają awariom na miejscu. Zawór należy dokręcić do cylindra określonym momentem obrotowym. Jeśli moment obrotowy będzie zbyt mały, podkładka uszczelniająca nie będzie wystarczająco ściśnięta, a gaśnica wycieknie. Jeśli moment obrotowy jest zbyt wysoki, może dojść do uszkodzenia korpusu zaworu lub szyjki cylindra, a gwint może ulec nadmiernym naprężeniom. Złącze węża należy również dokręcić określonym momentem obrotowym, a manometr należy dokręcić zgodnie z własną specyfikacją. Poniższa tabela przedstawia kontrolę momentu obrotowego i montażu, które należy uwzględnić w procedurze montażu.
| Sprawdzać | Specyfikacja | Metoda weryfikacji |
| Moment obrotowy między zaworem a cylindrem | Według specyfikacji zaworu i cylindra | Kalibrowany klucz dynamometryczny |
| Moment dokręcania węża | Według specyfikacji sprzęgła | Kalibrowany klucz dynamometryczny |
| Wskaźnik momentu obrotowego | Według specyfikacji miernika | Kalibrowany klucz dynamometryczny |
| Zaangażowanie wątku | Pełne zaangażowanie, bez luki | Kontrola wizualna i dotykowa |
| Działanie sworznia zabezpieczającego | Swoboda ruchu, brak wiązań | Obsługa ręczna |
| Działanie dźwigni | Płynna jazda, powrót do pozycji | Obsługa ręczna |
Kontrolę momentu obrotowego należy przeprowadzić za pomocą skalibrowanego klucza, a klucz należy kalibrować w odstępach czasu określonych przez system jakości. Klucz dynamometryczny, który nie jest skalibrowany, może spowodować, że połączenie zostanie dokręcone zbyt mocno lub niedostatecznie, nawet jeśli operator uważa, że moment obrotowy jest prawidłowy. Procedura montażu powinna również obejmować kontrolę pierwszego artykułu, podczas której pierwsza gaśnica z partii jest sprawdzana pod kątem połączenia gwintu, momentu obrotowego i szczelności przed zmontowaniem reszty partii.
Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. zapewnia zalecane wartości momentu obrotowego dla naszych zaworów do gaśnic proszkowych i oznaczamy na korpusie zaworu specyfikację momentu obrotowego, jeśli pozwala na to konstrukcja. W instrukcji produktu podajemy również głębokość zagłębienia gwintu i kolejność montażu. Dla producenta kontrola momentu obrotowego i montażu powinna stanowić część instrukcji pracy, a nie ustną instrukcję dla operatora. Pisemna instrukcja zawierająca skalibrowany klucz dynamometryczny to najprostszy sposób zapobiegania awariom w miejscu instalacji spowodowanym błędami montażowymi.
Dokumentacja partii stanowi dowód sprawdzenia szczegółów połączenia. Producent nie powinien przyjmować przesyłki zaworu bez pakietu dokumentacji, ponieważ na podstawie samych zaworów nie można zweryfikować szczegółów połączeń. Opakowanie powinno zawierać certyfikaty materiałowe, raport z kontroli wymiarowej, raport ze sprawdzianu do gwintów, raport z testu szczelności i zapis momentu obrotowego montażu. W poniższej tabeli wymieniono dokumenty i szczegóły połączeń, które obejmują.
| Dokument | Szczegóły połączenia omówione | Co zweryfikować |
| Certyfikat materiałowy | Korpus zaworu i materiały wewnętrzne | Stopień i identyfikowalność |
| Raport z kontroli wymiarowej | Wymiary gwintu, powierzchnia gniazda, wylot | Zmierzone wartości a tolerancje |
| Raport dotyczący miernika gwintu | Gwint cylindra i gwint wylotu | Wyniki Go/No Go dla każdej partii |
| Raport z testu szczelności | Interfejs uszczelniający i port miernika | Ciśnienie próbne, czas trwania, wynik |
| Rejestr momentu obrotowego montażu | Zawór, wąż, moment obrotowy manometru | Wartości momentu obrotowego i kalibracja klucza |
| Zapis identyfikowalności partii | Wszystkie szczegóły połączenia | Numer partii, data, inspektor |
Dokumentację należy sprawdzić przy odbiorze towaru, a każdy brakujący lub niekompletny dokument należy traktować jako niezgodność. Dostawca, który dostarcza certyfikat zgodności bez zmierzonych danych, jest dostawcą, który bez dowodów zapewnia, że szczegóły połączeń są prawidłowe. Dostawca dostarczający zmierzone dane i zapisy testów jest dostawcą kontrolującym szczegóły połączeń. Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. dostarcza pakiet dokumentacji do każdej przesyłki zaworu gaśniczego proszkowego, a my przechowujemy dokumentację w celu zapewnienia identyfikowalności.
W przypadku producenta dokumentacja partii powinna być powiązana z protokołem kontroli odbiorczej. Kontrola odbiorcza powinna potwierdzić, że wyniki pomiaru gwintu, wyniki testu szczelności i zapisy momentu obrotowego odpowiadają numerowi partii na kartonie. Jeżeli dokumentów nie da się powiązać z partią, weryfikacja jest niekompletna. Pakiet dokumentacji nie jest zatem czynnością papierkową. Jest to łańcuch dowodów łączący zawór z gaśnicą i gaśnicę z użytkownikiem.
Pytanie 1: Jaki jest najważniejszy szczegół połączenia do sprawdzenia w zaworze gaśnicy proszkowej?
Odpowiedź: Gwint butli i złącze uszczelniające to najważniejsze szczegóły, ponieważ decydują o tym, czy gaśnica utrzymuje ciśnienie. Gwint musi pasować do szyjki cylindra w klasie standardowej, skokowej i tolerancji, a powierzchnia uszczelniająca musi być płaska i pozbawiona zadziorów. Niedopasowanie gwintu może spowodować wyciek lub uszkodzenie szyjki cylindra, a wada powierzchni uszczelniającej może spowodować powolny wyciek, który przejdzie początkową próbę ciśnieniową, ale nie powiedzie się w praktyce.
Pytanie 2: Jak mogę sprawdzić gwint zawór-cylinder przed montażem?
Odpowiedź: Użyj sprawdzianu do gwintów typu „go/no-go”, który odpowiada standardowi gwintu cylindra i wykonaj montaż próbny na próbnym cylindrze. Manometr potwierdza wymiary gwintu, a montaż próbny potwierdza, że zawór wchodzi gładko i osadza się na szyjce cylindra bez szczeliny. Zapisz wyniki dla każdej partii i poddaj kwarantannie każdą partię, która nie przejdzie montażu próbnego.
Pytanie 3: Dlaczego przyłącze manometru powoduje powolne wycieki po montażu?
Odpowiedź: Port miernika ma małą uszczelkę, której może brakować, może być uszkodzona lub wykonana z niewłaściwego materiału. Jeśli uszczelnienie nie jest prawidłowe, gaśnica może powoli tracić ciśnienie w ciągu tygodni lub miesięcy. Na każdym zaworze należy sprawdzić przyłącze manometru, sprawdzić uszczelkę i dokręcić manometr podanym momentem. Często pomija się powolny wyciek na króćcu manometru, ponieważ utrata ciśnienia jest stopniowa.
Pytanie 4: Jaki moment obrotowy należy zastosować do połączenia zawór-cylinder?
Odpowiedź: Moment obrotowy należy odczytać ze specyfikacji zaworu i cylindra, a nie z ogólnej tabeli. Prawidłowy moment obrotowy zależy od rozmiaru gwintu, materiału podkładki uszczelniającej i materiału szyjki cylindra. Użyj skalibrowanego klucza dynamometrycznego i zapisz wartość. Nadmierne dokręcenie może spowodować uszkodzenie zaworu lub szyjki cylindra, a niedostateczne dokręcenie może spowodować, że podkładka uszczelniająca nie będzie ściśnięta.
Pytanie 5: Jakie dokumenty należy dołączyć do partii zaworu, aby zweryfikować szczegóły połączeń?
Odpowiedź: Partia powinna zawierać certyfikaty materiałowe, raport z kontroli wymiarowej, raport ze sprawdzianu gwintu, raport z testu szczelności, zapis momentu obrotowego przy montażu i zapis identyfikowalności partii. Dokumenty te łączą zmierzone szczegóły połączenia z konkretną partią. Certyfikat zgodności bez danych pomiarowych nie jest wystarczającym dowodem sprawdzenia szczegółów połączenia.
Szczegóły połączenia w zaworze gaśnicy proszkowej to gwint cylindra, interfejs uszczelniający, połączenie węża i dyszy, przyłącze manometru, połączenia akcesoriów i wartości momentu obrotowego. Każdy szczegół musi zostać zweryfikowany za pomocą odpowiedniego miernika, prawidłowego testu i właściwej dokumentacji. Zawór, który przejdzie kontrolę wzrokową, ale nie przejdzie pomyślnie testu sprawdzianu do gwintów lub testu szczelności, jest zaworem, który spowoduje awarię na miejscu. W przypadku producentów weryfikację należy przeprowadzić przy odbiorze towaru i podczas montażu, a dokumentację partii należy sprawdzić przed dopuszczeniem zaworów do produkcji. Nasza fabryka w Ningbo Kaituo Valve Co., Ltd. produkuje zawory do gaśnic proszkowych o wymiarach połączeń, właściwościach uszczelniających i dokumentacji, którą producenci muszą zweryfikować. Jeśli pozyskujesz zawory do montażu gaśnic, skontaktuj się z naszym zespołem, aby omówić gwint butli i specyfikacje połączeń dla Twojej linii produkcyjnej.
Skontaktuj się z Ningbo Kaituo Valve Co., Ltd. już dziśaby omówić wymagania dotyczące zaworów gaśnic proszkowych oraz poprosić o specyfikacje połączeń i dokumentację partii dla Twojej linii produkcyjnej.
-